
44SMn28 · EN ISO 683-4-2018
Halvfabrikat, stänger och valstråd av automatstål; se leveranstillstånd och dimensionsvillkor · Table 2 and notes a–c; Table 3; 1,6.3,7.1,7.3 · PDF-sida 1、5、7、10、13、14、15 · Massandel %
| Grundämne | Smältanalys / vägledande sammansättning |
|---|---|
| C | 0.4~0.48 |
| Si | ≤0.4 |
| Mn | 1.3~1.7 |
| P | ≤0.06 |
| S | 0.24~0.33 |
Den officiella texten EN ISO683-4:2018, faktiskt läst i DIN EN ISO683-4:2018-09. Europeiskt förord bekräftar oförändrad fastställelse av ISO683-4:2016. 2018 är årtalet för EN-utgåvan, medan ISO-utgåvan fortfarande är 2016. Gäller halvfabrikat, stång och valstråd av automatstål enligt tabell 2. Blankstång hänvisar separat till ISO683-18; olika produktstandarder blandas inte automatiskt. Tabell 2 gäller smältanalys. Avvikelser vid produktanalys i tabell 3 kontrolleras separat endast på beställningens begäran; ±-avvikelser för samma smälta får inte överskrida båda sidor samtidigt. Blyhaltiga och blyfria beteckningar hålls isär och streck fylls inte med 0. Ordinarie lågt Si för den icke värmebehandlade gruppen hålls separat från avtalat Si0.10–0.40% vid särskild oxidgaranti. Ordinarie övre P-gräns 0.11%, avtalat 0.06–0.11% och avtalad övre gräns 0.05% väljs separat; avtalsvillkor används inte automatiskt. Ej angivna grundämnen får inte tillsättas avsiktligt utan köparens samtycke, utom för att slutföra smältprocessen. Ca, Se och Te med flera för bättre skärbarhet kräver överenskommelse och rapportering i kontrolldokumentet. Saknade uppgifter ger ingen fullständig kolekvivalentberäkning. Tabell 1: obehandlat +U gäller halvfabrikat, stång och valstråd; +QT-leverans gäller endast tabell 1-stång. Att obehandlad produkt kan nå egenskaper efter avtalad värmebehandling av referensprovkropp innebär inte att valstråden redan är seghärdad vid leverans. +U-hårdhet i tabellerna 4–6 hålls isär från draghållfasthet vid tvist; då avgör draghållfastheten. Egenskaper efter seghärdning ersätter inte obehandlat leveranstillstånd. För 35SMn20/35SMnPb20 saknar tabell 6-värden för +QT i första och sista diameterintervall; streck fylls inte med 0 eller extrapolering från intilliggande intervall. Hårdhet inom parentes i de första två intervallen för 44SMn28-gruppen behålls enligt originalet; parentesernas innebörd och garantiomfattning kontrolleras separat. Dragprovkropp enligt tabell 7 och ISO6892-1 har proportionell mätlängd L0=5.65√S0. Provtagningsläge, tvärsnitt, kontrollparti och kontrolldokumentkrav kontrolleras separat. Enligt 7.3 rekommenderas normalt inte svetsning av automatstål med hög S/P. Kallstukning eller annan kallformning måste också bedömas efter faktiskt material och överenskommelse; materialsökning innebär inte bearbetningslämplighet eller leveransgaranti.
Originaltext: EN ISO 683-4:2018
Äldre utgåvor och hänvisningar till andra standarder
Följande är självständiga referensutgåvor, inte förvalda tillämpade standarder för produkterna ovan; sammansättning och leveransvillkor får inte överföras mellan utgåvor.
44SMn28 · EN 10087-1998
Halvfabrikat, stänger och valstråd av automatstål; se standard och beställning för specifikt leveranstillstånd · Tabell 1 och fotnot a/b · PDF-sida 1、6 · Massandel %
| Grundämne | Smältanalys / vägledande sammansättning |
|---|---|
| C | 0.4~0.48 |
| Si | ≤0.4 |
| Mn | 1.3~1.7 |
| P | ≤0.06 |
| S | 0.24~0.33 |
Originalutgåvan 1998, tabell 1 anger smältanalys som massfraktion wt%. Ej angivna element betyder inte noll. Tillåtna produktanalysavvikelser i tabell 2 får inte läggas till smältanalysgränserna i tabell 1. Standarden omfattar automatstång, valstråd och halvfabrikat. Specifika leverans-/värmebehandlingsvillkor och tillämplighet för kallstukning måste kontrolleras separat.
Originaltext: EN 10087:1998
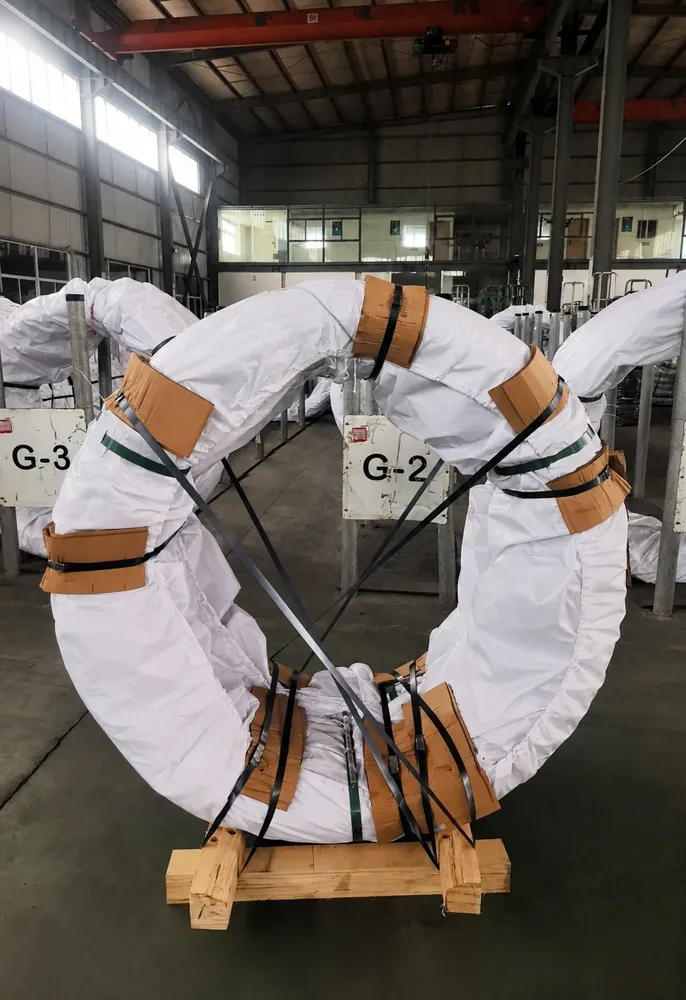
Exempel på emballering
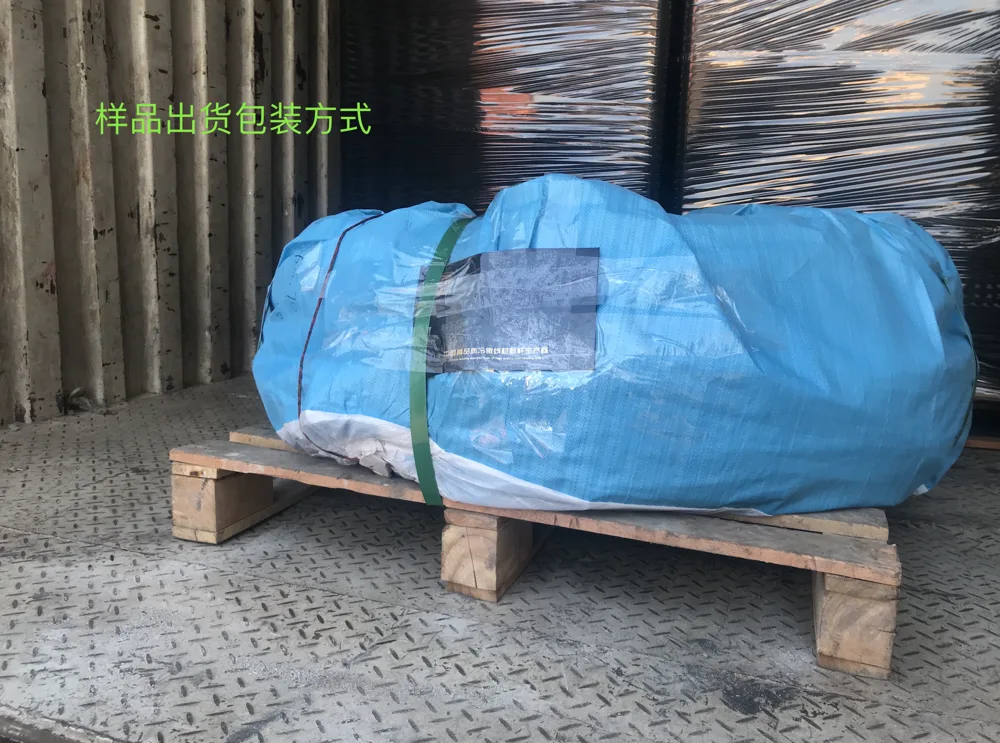
Exempel på företagets trådprodukter och emballage; visar inte en viss smälta eller sats, lagertillgång eller förvalda leveransvillkor.