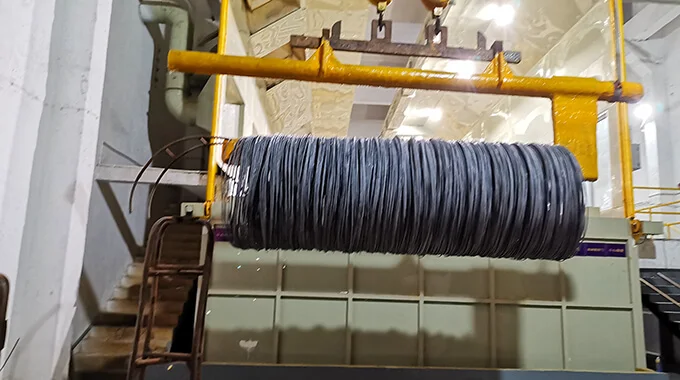
SWCHB726 Materiały techniczne dotyczące walcówki ze stali do formowania na zimno, zgodnie ze standardem JIS G 3508-2:2005. Zapoznaj się z kompozycją chemiczną, właściwościami mechanicznymi oraz odpowiednimi wymaganiami technicznymi dla aktualnej klasy materiałowej.
Dostawa i ocena techniczna · Creation Group przyjmuje zapytania o dostawę i ocenę techniczną tego produktu. Wymiary, stan dostawy, ilość i dokumenty kontroli są potwierdzane po ocenie w uzgodnieniach technicznych zamówienia.
Skład referencyjny dla podanego wydania normy, nie analiza wytopu. Normę zamówienia oraz wymagania dla wsadu i wyrobu gotowego należy potwierdzić oddzielnie.
Źródło: JIS G 3508-2:2005 → JIS G 3508-1:2010 · SWRCHB726 · p.4
Pierwiastek
Udział masowy / %
C
0.23~0.29
Si
0.10~0.35
Mn
1.20~1.50
P
≤0.030
S
≤0.030
B
≥0.0008
Cu
≤0.30
Ni
≤0.20
Cr
≤0.20
Wszystkie gatunki stali w tej tabeli nie mogą przekroczyć 0,30% Cu, 0,20% Ni i 0,20% Cr. Uwaga a) Dolna granica zawartości Si może również – po uzgodnieniu między stroną dostawczą a odbiorczą – zostać ustalona na wartości poniżej 0,10%. b) Zawartość boru, po uzgodnieniu między stronami, może także wynosić co najmniej 0,0005%.
2. hartowność
Tabela 3: Odległość od zakończenia hartowania i twardość
3. Właściwości mechaniczne drutu
Tabela 5 Właściwości mechaniczne drutu wywołane procesem DA
Uwaga 1: gdy średnica drutu przekracza 20 mm, otwór światła wynosi wartość podaną w Tabeli 2 pomniejszoną o 5. Ponadto dla wartości mniejszych niż 3 mm otwór światła nie jest określany. 2 1 N/mm² = 1MPa
4. Głębokość strefy odkarbownia
Tabela 6 Dopuszczalne granice średniej głębokości strefy odkarbownej
Średnia głębokość strefy odkarbonizacji
Średnica drutu (mm)
Głębokość odkarbownia ferrytycznej
Całkowita głębokość strefy odkarbonyzacji
≤15
<0.02
<0.15
15<d≤25
<0.03
<0.20
25<d≤32
<0.04
<0.25
Głębokość strefy odkarbownej SWCH30K ~ SWCH50K drutu, a w przypadku wskazania przez zamawiającego, przeprowadza się badanie zgodnie z 10.3.1; dopuszczalna granica średniej głębokości strefy odkarbownej określona jest na podstawie Tabeli 4. Jednak dla drutu o średnicy przekraczającej 32mm ustala się ją na podstawie uzgodnień między dostawcą a odbiorcą.
5. Tolerancja średnicy drutu oraz różnica w nierównomierności średnicy
Tabela 7 Tolerancje średnicy drutu i różnica w odchyleniu średnicy
Tabela 7 Tolerancje i odchyłki średnicy drutu
Jednostka: mm
Średnica drutu
Dopuszczalne odchyłki
Różnica w średnicy bocznej
≤3
0-0.025
0.013
3<d≤6
0-0.030
0.013
6<d≤10
0-0.036
0.013
10<d≤18
0-0.043
0.013
18<d≤30
0-0.070
0.013
30<d≤40
0-0.100
0.013
40<d≤50
0-0.150
0.013
Uwaga (3): różnica w średnicy oznacza różnicę między maksymalną a minimalną wartością średnicy na tym samym przekroju drutu.
TECHNICAL NOTE
Uwagi dotyczące zastosowania i zamawiania
Skład chemiczny, właściwości mechaniczne, stan dostawy i pozostałe wymagania techniczne określa się zgodnie z aktualnym wydaniem właściwej normy, rysunkami klienta i umową techniczną dotyczącą zamówienia. Informacje na stronie nie zastępują formalnych dokumentów potwierdzających jakość.
DANE DO ZAPYTANIA OFERTOWEGO
Zalecane informacje w zapytaniu technicznym
Gatunek materiału i obowiązująca norma
Średnica drutu lub przekrój, stan dostawy i ilość
Rysunek części, stacje formowania lub zdjęcia uszkodzeń, jeśli są dostępne
Wymagania dotyczące badań, świadectw lub raportów
RELATED CAPABILITIES
Powiązane możliwości produkcyjne i zapewnienia jakości
Kalkulator równoważnika węgla — SWCHB726
Podstawa: JIS G 3508-2:2005
Źródło składu chemicznego: JIS G 3508-2:2005 → JIS G 3508-1:2010
Przepisano z podanej normy
Oryginalny tekst źródłowy
Tablica 2
IIW / CEV
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15Wkład znanych pierwiastków, wartość niepełna: 0.4300–0.6133
Brakujące pierwiastki: Mo, V
IIW/CEV: wstępna ocena spawalności stali węglowych i niskostopowych.
Pcm (Ito–Bessyo)
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5BWkład znanych pierwiastków, wartość niepełna: ≥ 0.2973
Brakujące pierwiastki: Mo, V
Pcm: głównie stale niskowęglowe niskostopowe; sprawdź stosowalność, zwłaszcza gdy C przekracza 0.11%.
CET
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40Wkład znanych pierwiastków, wartość niepełna: 0.3500–0.4700
Brakujące pierwiastki: Mo
CET: ocena podgrzewania wstępnego stali ferrytycznych; sprawdź warunki EN 1011-2.
Podana górna granica oznacza zakres od 0 do tej granicy. Sama dolna granica nie określa maksimum. Brakujące pierwiastki są nieznane, a nie zerowe. Kombinacje granic normowych nie są wynikami analizy konkretnego wytopu.
Równoważnik węgla wspomaga ocenę spawalności; nie zatwierdza przydatności do spęczania na zimno, wytrzymałości elementów złącznych ani technologii spawania. Wzory te nie dotyczą bezpośrednio stali nierdzewnych, żeliwa ani metali nieżelaznych.