
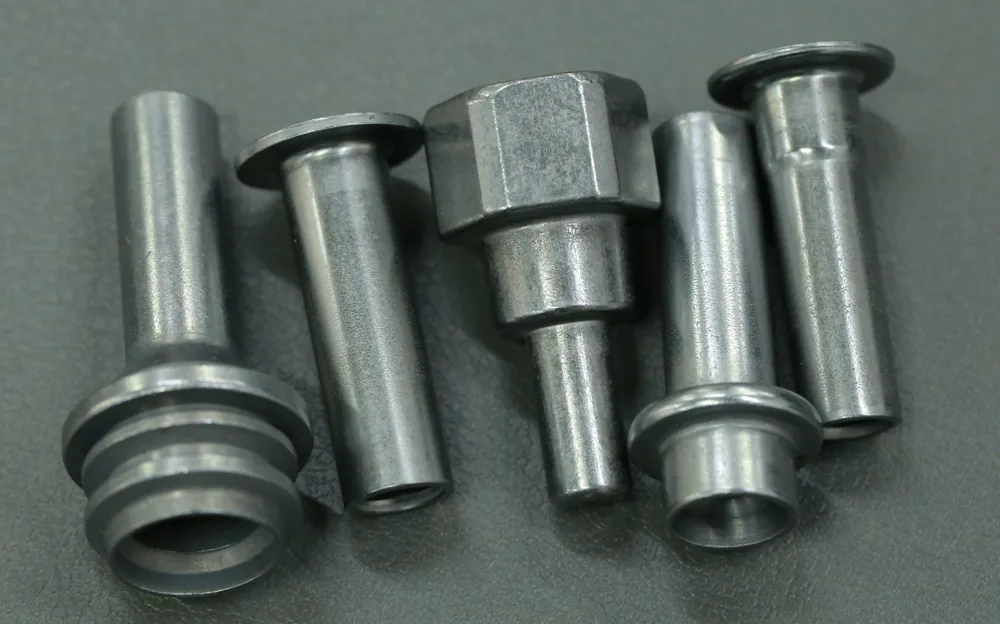
التركيب الكيميائي
تحليل الصهرة، النسبة الكتلية %؛ القيم غير المحددة لا تُعامل كصفر.
| العنصر | النسبة الكتلية / % |
|---|---|
| C | 1~1.1 |
| Si | 0.1~0.3 |
| Mn | 0.1~0.4 |
| P | ≤0.03 |
| S | ≤0.03 |
شروط الخواص والحالة
| البند | متطلبات المواصفة والحالات المنطبقة |
|---|---|
| صلادة حالة التلدين HBW / الحد الأقصى | 212 |
| اختبار التقسية | أوستنة 780±10 °C؛ تقسية بالماء؛ مراجعة عند 180±10 °C؛ صلادة ≥61 HRC |
ملاحظات المواصفة وحدود الطلب
- تحليل الصهرة، النسبة الكتلية %. تعني الشرطة أن المواصفة لم تحدد القيمة بصورة مستقلة، ولا تعني صفراً.
- لا تُضاف العناصر غير المدرجة عمداً دون موافقة المشتري، باستثناء ما يلزم لإتمام عملية الصهر.
- لا تُستخدم الانحرافات المسموح بها لتحليل المنتج لتوسيع نطاق الصهرة الافتراضي.
- تعتمد فئة فولاذ الأدوات وصلادته على الاستخدام والمعالجة الحرارية وشروط الاختبار، ولا تشكل ضماناً للملاءمة لتشكيل الرؤوس على البارد أو للخواص في أي حالة كانت.
- الجدول 2، فولاذ أدوات غير سبائكي للعمل على البارد، النسبة الكتلية لتحليل الصهرة wt%، وكل من P/S ≤.030%.
- لا تُضاف العناصر غير المدرجة عمداً دون موافقة المشتري (باستثناء إتمام عملية الصهر)؛ لا تُملأ القيم غير المحددة مثل Cr/Ni بأصفار.
- لا يُعد فولاذ الأدوات ملائماً لتشكيل الرؤوس على البارد لمجرد تسميته للعمل على البارد؛ يلزم التحقق بصورة منفصلة من المنتج المحدد وملاءمته للتشكيل.
- الملاحظة c: C70U إلى C120U فولاذ ضحل التقسية؛ عند قطر 30mm عمق التقسية نحو 3mm، ولا يُحتمل التصلد عبر كامل المقطع إلا بقطر حتى 10mm؛ ليس ضماناً لأي مقاس.
- C70U~C120U فولاذ ضحل التقسية: عند قطر 30 mm عمق التقسية نحو 3 mm؛ لا يُحتمل التصلد عبر كامل المقطع إلا إذا لم يتجاوز القطر 10 mm.
- يمكن أن تكون صلادة التلدين+السحب على البارد (+A+C) أعلى من التلدين (+A) بمقدار 20 HBW؛ لا يجوز خلط صلادات الحالات المختلفة مباشرةً.
مصدر المعلومات: BS EN ISO 4957:2018، Table2 والملاحظات a/b/c. لا تحل معلومات الويب محل المواصفة الرسمية والاتفاق الفني للطلب ووثائق شهادة الجودة.
رسم توضيحي لطريقة التعبئة
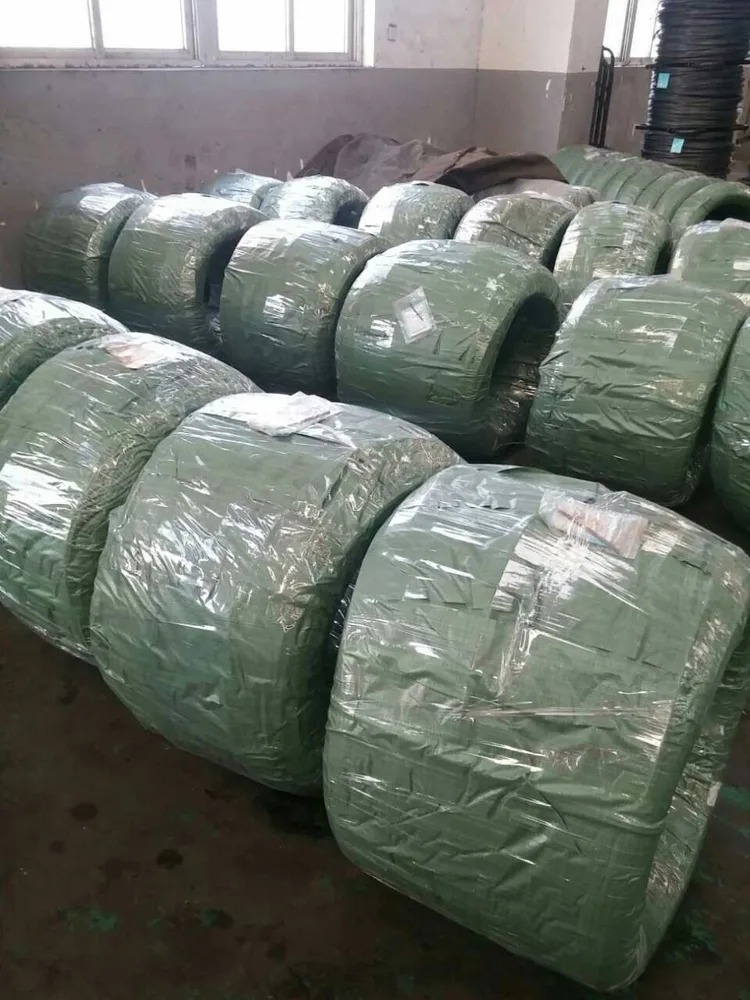
صور المنتجات والتعبئة توضيحية فقط؛ لا تمثل دفعة الصهرة المقابلة أو المخزون أو الأبعاد أو طريقة تسليم افتراضية. تُؤكد هيئة المادة وحالة التسليم والتعبئة ومتطلبات القبول في الاستفسار والطلب.